Un lotto di produzione nasce dall’ordine cliente o da una decisione di approvvigionamento e attraversa tutta l’azienda: ufficio, reparto, qualità, magazzino, fornitori esterni. In questo estratto dalla demo del 2022 Andrea Francica lo segue dall’apertura alla chiusura, fino all’analisi dei costi. Qui ripercorriamo il video passo per passo.
In breve
- Un lotto raccoglie fasi, pianificazione, avanzamento, controlli e materiali in un solo punto.
- In reparto l’operatore lavora su iPad: istruzioni, misure, scarichi, fermi e segnalazioni.
- In ufficio si vedono produttività lorda e netta e il costo reale fase per fase.
- Lotto dalle fasi dell’articolo
- Cartellino stampato in ufficio
- Reparto registrazioni su iPad
- Qualità benestare e controlli
- Chiusura quantità e avanzamento
- Analisi produttività e costi
Il lotto: ogni azienda lo chiama a modo suo
Nel sistema si chiamano lotti di produzione, ma c’è chi li chiama ODP, commesse di produzione, ordini di produzione, commesse di lavoro. Numerazione e nomenclatura sono configurabili, perché è giusto che ogni azienda mantenga il proprio linguaggio.
Il lotto eredita dall’articolo le fasi di lavoro. Se una fase ha macchine alternative si può passare dall’una all’altra, e i tempi vengono ricalcolati. Nel lotto si vedono la pianificazione delle fasi, l’avanzamento della produzione, i controlli qualità da fare, il materiale da usare con i relativi documenti e, per le fasi già aperte, le registrazioni e le tracciabilità già utilizzate.
Il cartellino e le stampe
L’ufficio stampa un cartellino che accompagna il materiale in produzione. Layout, stampe, report, etichette ed estrazioni sono interamente configurabili dall’azienda: logo, grafica, contenuti, formato. Se lo si desidera formiamo le persone interne perché siano autonome nel modificarli; altrimenti ce ne occupiamo noi.
In reparto: l’operatore su iPad
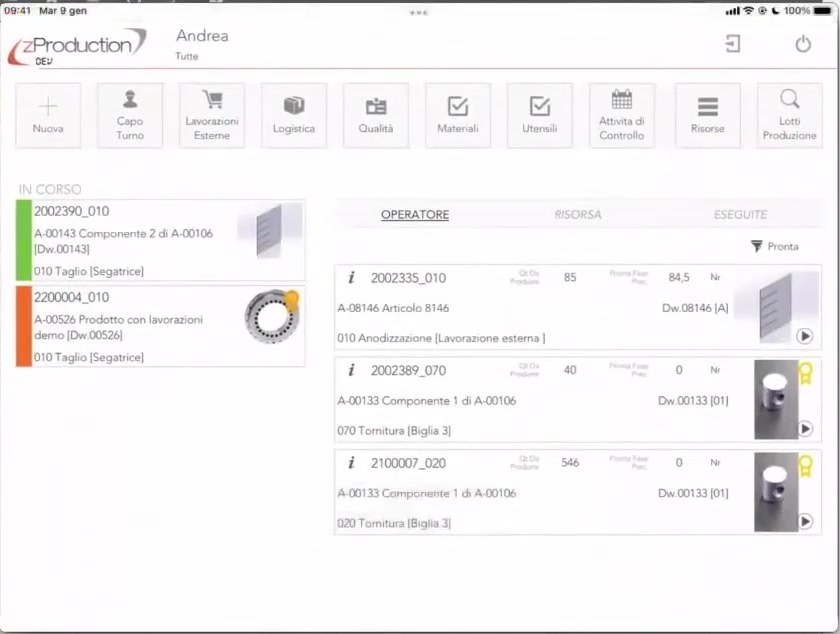
L’interfaccia di reparto è diversa da quella d’ufficio: pensata per il touch, con meno informazioni e più chiare. L’operatore vede le attività in corso (in produzione o in attrezzaggio), quelle che gli ha assegnato il capoturno e la coda di tutte le produzioni previste sulla sua risorsa. Aprendo una registrazione trova:
- il disegno, da ingrandire nel dettaglio;
- le note e le istruzioni inserite nel sistema, compresi i video;
- le quantità da produrre e i controlli da fare, registrabili direttamente; nella demo il sistema segnala che serve un benestare di produzione ancora in attesa;
- i controlli di misura, che si possono acquisire anche da un calibro Bluetooth, via radiofrequenza o con altri strumenti collegati;
- il materiale da usare, con i lotti o le colate disponibili a magazzino.
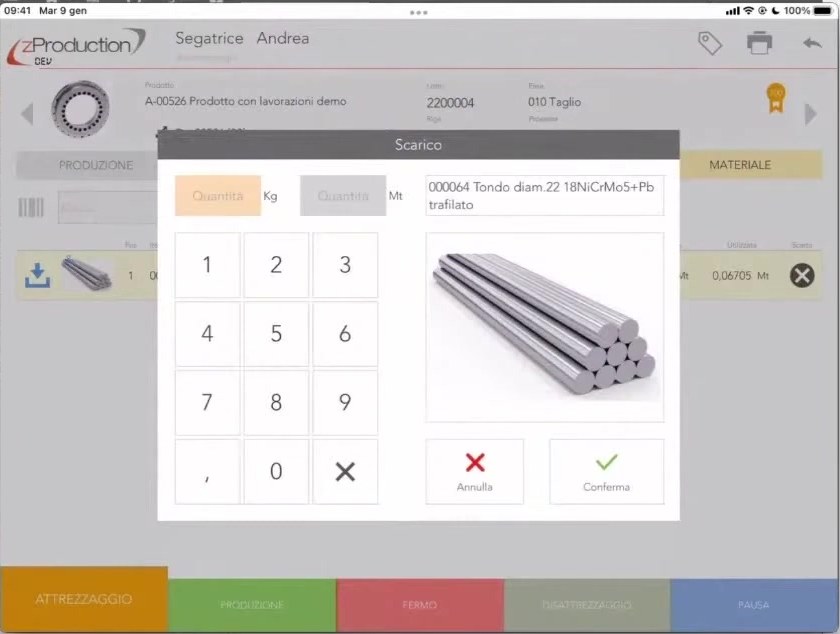
Quando l’operatore dichiara il materiale utilizzato, anche con due unità di misura (nell’esempio metri e chili), sceglie il lotto o la colata e il magazzino si aggiorna subito. Gli scarti si registrano indicando se sono da rottamare o riparabili.
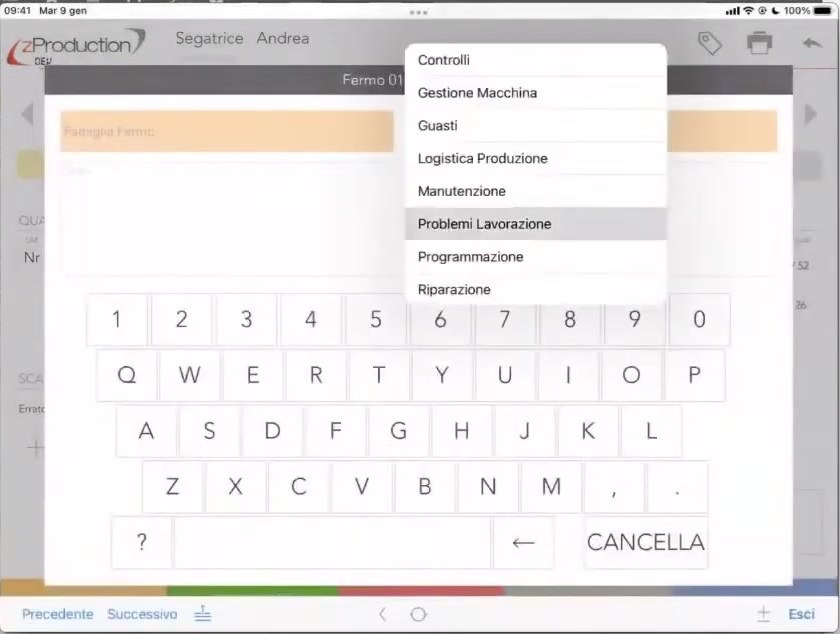
Senza collegamento alla macchina, come nel caso della taglierina della demo, è l’operatore a segnare il passaggio da attrezzaggio a produzione e i fermi. A ogni fermo il sistema chiede il motivo, e le causali sono configurabili per macchina. A fine lavoro si chiude la produzione con la quantità fatta: in ufficio compare l’avanzamento, con data e pezzi.
Per la fase successiva l’operatore inquadra con la fotocamera il codice a barre del cartellino e apre la registrazione. Istruzioni, controlli e materiali cambiano, perché sono quelli della nuova fase.
Le segnalazioni dal reparto all’ufficio
Dall’iPad l’operatore può mandare comunicazioni all’ufficio, scegliendone il tipo: un errore nel piano di controllo, un suggerimento sull’attrezzatura. Può scriverle, ma anche registrare un video, una nota audio o scattare una foto, per esempio per documentare come si posiziona un pezzo o come si esegue un controllo.
La segnalazione arriva già contestualizzata: il sistema la collega da solo al lotto, al cliente, alla commessa, all’articolo, alla fase e alla macchina. In ufficio la si ritrova sulla scheda di lavoro e sull’articolo, senza passaggi intermedi.
Capoturno, lavorazioni esterne e qualità
Il capoturno vede la coda di produzione di ogni risorsa, con in testa quello che è in macchina in quel momento; può cambiare l’ordine delle lavorazioni, cioè fare micro-pianificazione, e assegnarle ai singoli operatori.
Per le lavorazioni esterne si vede tutto quello che è pronto per essere spedito a un fornitore: selezionandolo e spedendolo, il sistema registra insieme l’avanzamento di produzione e il documento di trasporto. Allo stesso modo si gestiscono i rientri. Il conto lavoro di fase ha un aspetto amministrativo e uno produttivo (avanzamento, controlli, scarichi di materiale), che spesso vengono gestiti separatamente: qui stanno in un’unica operazione, anche con la pistola barcode.
Il responsabile qualità ha la sua schermata, con quello che è in macchina: dà o toglie il benestare di produzione, fa controlli a campione indicando lo strumento usato.
La storia completa di un lotto, con un codice a barre
Se in magazzino o in reparto c’è del materiale con un cartellino o un’etichetta, basta inquadrarne il codice a barre per vedere di quale lotto si tratta e tutta la sua storia: le fasi, la produttività, chi ci ha lavorato, i controlli qualità fatti e, nelle fasi con materiale, quale lotto o colata è stato usato, con il documento di ingresso del fornitore e il certificato del materiale. Produzione, logistica e qualità insieme, perché il processo è uno solo.
In ufficio: produttività, qualità e costi
Gli stessi dati dell’iPad si vedono dall’ufficio, e diventano analisi. La produttività è espressa rispetto al riferimento, sia al lordo sia al netto dei fermi. Nell’esempio della demo, con 3 ore e 40 minuti di fermo su 5 ore, la produttività oraria lorda era 2,73 e quella netta 4,76, contro un riferimento di 4,21: la macchina, quando lavorava, andava meglio del previsto, ma i fermi erano troppi.
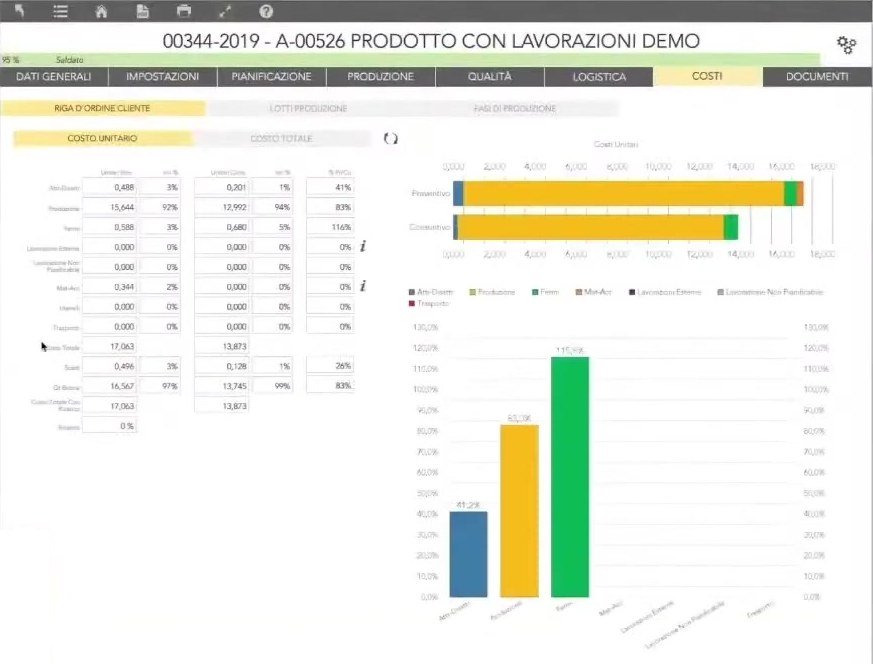
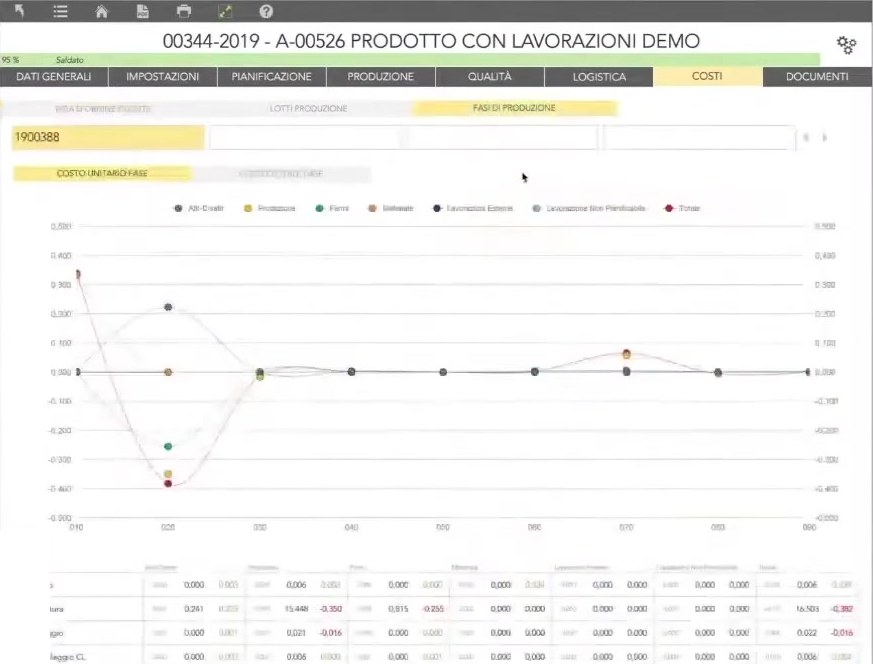
Accanto ci sono i controlli qualità con i grafici di andamento, la logistica con il materiale e la sua tracciabilità, e la costificazione: quanto doveva costare il lotto e quanto è costato davvero, scomposto per voce di costo e per fase. Il grafico mette le fasi in orizzontale e il preventivo sullo zero: sopra lo zero è andata meglio del previsto, sotto peggio. A colpo d’occhio si capisce, per esempio, che nella tornitura produzione e fermi hanno mangiato il tempo recuperato in attrezzaggio, e si va a vedere quale registrazione è andata male.
Costi e valorizzazione del magazzino
I costi del lotto servono anche per il carico a magazzino del prodotto finito e per la valorizzazione del magazzino, che il sistema può calcolare ogni giorno con la regola scelta: costo medio ponderato o ultimo costo. Il costo del materiale viene dal documento di ingresso, quindi esatto, se c’è tracciabilità; altrimenti dalla valorizzazione del magazzino alla data dell’operazione.
La pianificazione
La pianificazione gira in automatico sui dati dell’articolo, dei lotti e del loro avanzamento reale, e sui calendari di lavoro impostati per ogni reparto. È una pianificazione a capacità finita che satura le macchine al primo momento possibile secondo le priorità dei lotti. Più i dati di avanzamento e i tempi sono affidabili, più è realistica e più spesso conviene rilanciarla: se un cliente chiama per un’urgenza si cambia la priorità di un ordine e la nuova pianificazione tiene conto degli effetti su tutti gli altri.
Il video è un estratto della demo di zProduction del marzo 2022. Relatore: Andrea Francica, fondatore di Sandeza. Approfondimenti: ordini di produzione, raccolta dati in produzione, pianificazione, controllo qualità.
Vuoi vederlo applicato ai tuoi processi? Richiedi una demo: circa un’ora, sul modo in cui lavora la tua azienda.